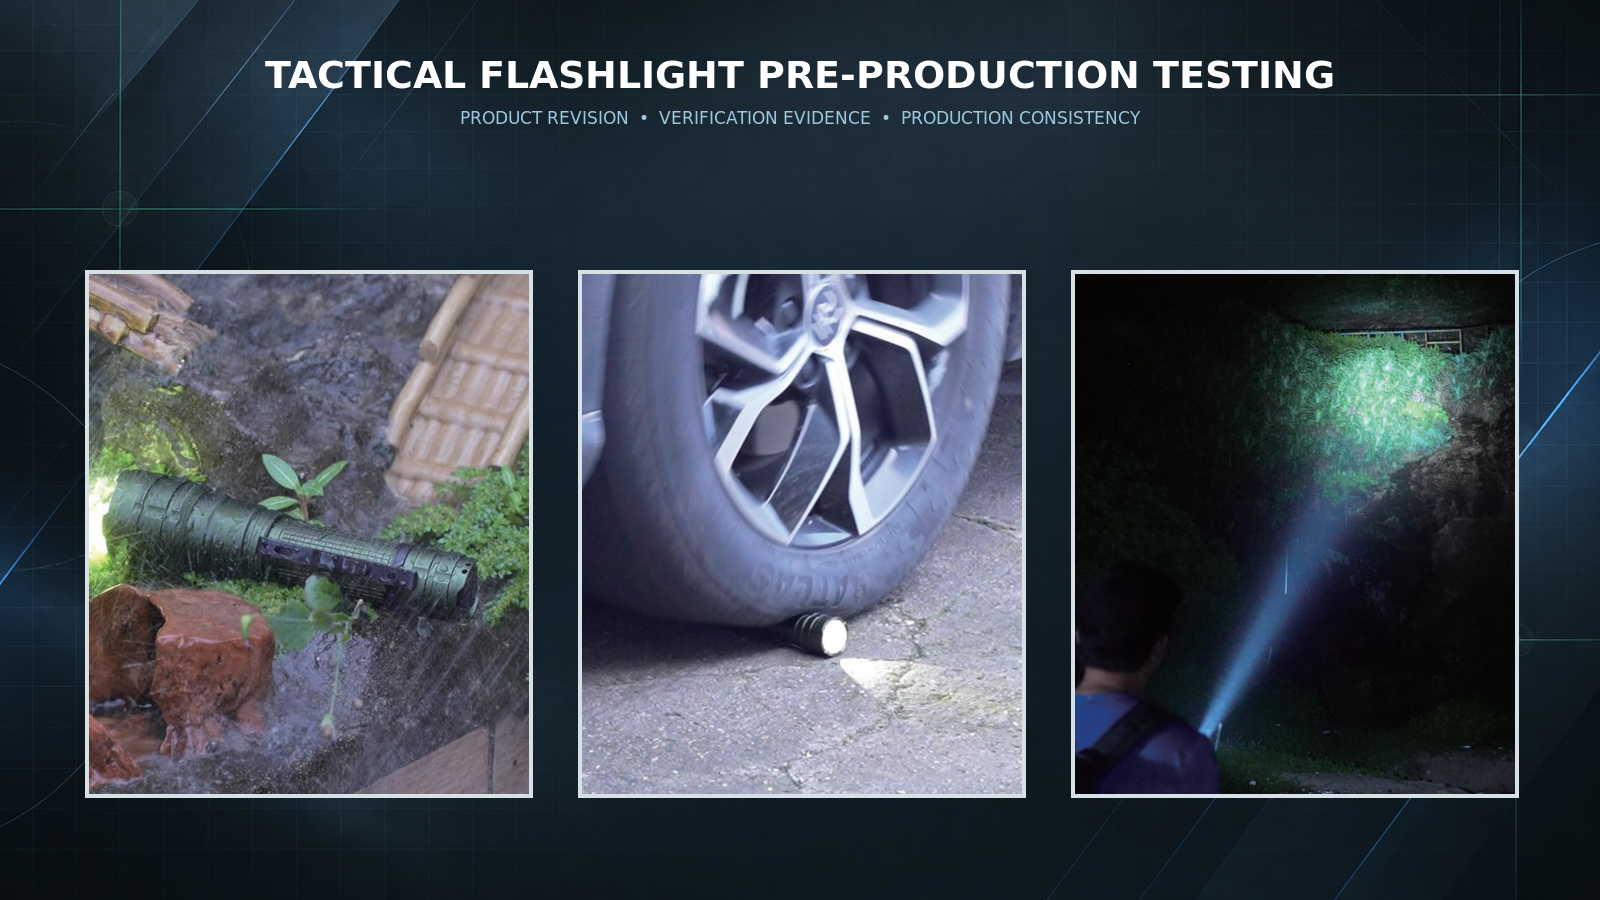

Masowa produkcja powinna rozpocząć się dopiero po tym, jak nabywcy zweryfikowają nie tylko próbkę produktu, ale także kontrolowane poprawki, dowody wydajności, wyniki produkcji pilotażowej oraz warunki procesu niezbędne do konsekwentnego odtworzenia tej wydajności.
Zdefiniowana konfiguracja
Testowane według kryteriów
Dowód wytworzony procesowo
Kontrolowana powtarzalność
Co powinni zweryfikować kupujący latarki taktyczne przed masową produkcją?
Przed masową produkcją nabywcy latarek taktycznych powinni sprawdzić, czy zatwierdzona wersja produktu spełnia określone wymagania optyczne, elektryczne, termiczne, mechaniczne i środowiskowe oraz czy proces produkcji potrafi odtworzyć te wyniki w reprezentatywnych jednostkach.
Testy przedprodukcyjne latarki taktycznej powinny łączyć kontrolowaną specyfikację z określoną metodą testową, kryteriami akceptacji, zatwierdzoną lub złotą próbką, dowodami produkcji pilotażowej oraz planem kontroli produkcji. Kupujący powinni potwierdzić kontrolowaną specyfikację, dowody testowe, złotą próbkę, produkcję pilotażową, spójność produkcji oraz kontrolę zmian przed wydaniem. Jeden mocny przykład inżynierski może pokazać, że projekt może działać; Nie dowodzi, że te same wersje, komponenty, oprogramowanie tam, gdzie to możliwe, warunki montażu i proces inspekcji powtórzą wynik w przyszłej partii.
Jeden doskonały próbek nie dowodzi spójności masowej produkcji
Próbka inżynierska może wykorzystywać ręcznie dobrane komponenty, dodatkową uwagę inżynierską, ręczną korektę, ograniczone narzędzia produkcyjne lub opakowanie prototypów. Może być świetna, nawet jeśli proces normalnej linii jest jeszcze nieudowodniony. Próbka dowodzi, że projekt może działać; walidacja produkcyjna pyta, czy proces jest w stanie ją odtworzyć.
Nie zatwierdzaj grupy, zatwierdzając tylko najlepszą jednostkę. Jedna idealna próbka może nie odzwierciedlać normalnych zmian montażu, partii komponentów, narzędzi produkcyjnych, operatorów linii, oprogramowania firmware'owego finalnego, końcowego opakowania ani procesu inspekcji produkcyjnej.
WYMAGANIA → SPECYFIKACJI → METODY TESTOWEJ → KRYTERIA AKCEPTACJI → PRÓBKI INŻYNIERYJNE → REWIZJI → ZATWIERDZONEJ PRÓBKI → PRODUKCJI PILOTAŻOWEJ → WERYFIKACJI REPREZENTATYWNEJ → WYPUSZCZENIA / WSTRZYMANIA → PRODUKCJI MASOWEJ → CIĄGŁEJ KONTROLI ZMIAN
Próbka inżynierska, złota próbka, próbka pilotażowa i próbka masowej produkcji to nie to samo
Każdy etap odpowiada na inne pytanie. Przykładka inżynierska przedstawia kierunek projektowy. Zatwierdzona lub złota próbka ustala uzgodnioną referencję produktu. Próbka z produkcji pilotażowej sprawdza, czy rzeczywisty proces jest w stanie odtworzyć to odniesienie. Próbka inspekcji masowej pomaga ocenić, czy dana partia spełnia zatwierdzone wymagania.
| Etap próbny | Główne pytanie | Typowe dowody | Czego nie udowadnia samo w sobie |
|---|---|---|---|
| Próbka inżynierska | Czy kierunek projektowy może się sprawdzić? | Przegląd funkcji i rozwoju | Stabilny proces produkcji |
| Zatwierdzony / Złoty Próbek | Jaki dokładnie produkt jest zatwierdzony? | Kontrolowane odniesienia i zapisy | Powtarzalne wyjście liniowe |
| Próbka pilotażu produkcyjnego | Czy proces jest w stanie ją odtworzyć? | Lot pilotażowy, problemy i dowody ponownego testowania | Każda przyszła partia się zgadza |
| Próbka do masowej inspekcji | Czy ta partia spełnia wymagania? | Rejestry inspekcji powiązane z partią | Kwalifikacja oryginalnego projektu |
Zamroż wersję produktu przed poproszeniem fabryki o powtórzenie
"Najnowsza wersja" nie jest kontrolowaną instrukcją produkcyjną. Przed rozpoczęciem produkcji pilotażowej kupujący powinni ustalić ID wersji, datę oraz kontrolowany rekord rysunku produktu, BOM, PCB, jeśli jest to możliwe, konfigurację LED i optykę, konfigurację baterii, obudowę i wykończenie, grafikę logo, grafikę opakowań oraz akcesoria.
MECHANICZNE + OPTYCZNE + ELEKTRONICZNE + FIRMWARE + BATERIA + CMF + OPAKOWANIE
Fabryka nie może odtworzyć "zatwierdzonego produktu", chyba że zatwierdzony produkt zostanie zdefiniowany.
Zamrożenie nie oznacza, że nie będzie możliwe żadne przyszłe zmiany. Oznacza to, że aktualne odniesienie produkcyjne jest jasne. Późniejsza zmiana powinna przejść przez zmiany, przegląd, ponowną walidację tam, gdzie jest to potrzebne, zatwierdzenie nowej wersji, a następnie kontrolowaną produkcję.
Zweryfikować osobno szczytową moc, utrzymującą się moc i wydajność wiązki
Do testów przedprodukcyjnych latarki taktycznej nabywcy powinni przypisać początkowy wynik, stałą moc, maksymalną intensywność wiązki tam, gdzie jest to wskazane, profil wiązki, hotspot i wyciek tam, gdzie jest to istotne, oraz zmienność próbki do próbki do tych samych zatwierdzonych warunków rewizji i testów. W przypadku projektu wielokanałowego każdy kanał i każdy połączony stan wymagają własnej weryfikacji.
Numer nagłówka jest trudny do kontrolowania, chyba że określono tryb, stan baterii, czas testu, warunki otoczenia i metodę akceptacji. Specyfikacja staje się kontrolowana dopiero wtedy, gdy zdefiniuje się warunek pomiaru i metodę akceptacji.
Zachowanie szczytowe odpowiada na pytanie o początkową wydajność. Zachowanie trwałe pokazuje, co dzieje się po ustabilizowaniu układu elektrycznego i termicznego. Kupujący mogą recenzować odpowiednie informacjePlatformy latarki taktyczneorazPrzenośne platformy latarekPrzez docelową aplikację, a następnie określić kryteria specyficzne dla projektu przed zatwierdzeniem.
Czas działania i zachowanie termiczne wymagają krzywych, warunków i korekt próbek
Pojedyncze zdanie runtime nie pokazuje profilu wyjściowego. Kupujący powinni poprosić o tryb testowy, stan baterii, warunki otoczenia, krzywą wyjściową względem czasu, punkt lub zachowanie kroku, obszar utrzymany, stan końcowy, odpowiednie dane temperaturowe oraz poprawki próbki.
Jeden produkt może zaczynać od wysokiej wydajności i znacznie spadać; inny może zaczynać niżej i pozostawać bardziej stabilny. Ich całkowity czas trwania może wydawać się podobny, podczas gdy doświadczenie użytkownika jest różne. Czas trwania i profil czasu wykonywania to różne pytania dotyczące walidacji.
Wyniki temperatury zależą od warunków otoczenia, przepływu powietrza, warunków rozruchowych, ustawienia w trybie ręcznym lub stołowym, baterii oraz trybu działania. Raporty powinny identyfikować te stany, a nie podawać niewyjaśnioną liczbę.
Ładowanie i zachowanie baterii powinny być zatwierdzone jako część systemu produktu
"Może się ładować" to za mało. W zależności od architektury produktu, kupujący powinni przejrzeć rozpoczęcie ładowania, zachowanie wskaźników, zachowanie zakończenia, dopasowanie złącza, dołączony kabel lub interfejs, instalację baterii, ochronę polaryzacji (jeśli ma zastosowanie), zachowanie niskiego poziomu baterii oraz spójność próbki do próbki.
Produkt z ogniwem wymiennym wymaga zatwierdzonej specyfikacji ogniwa; Wbudowany pakiet wymaga zatwierdzonego pakietu, komórki i konfiguracji ochronnej. Wymiana baterii może zmieniać czas pracy, zachowanie napięcia, zdolność do przepływu, ładowanie i zachowanie termiczne, nawet gdy wymiana wygląda fizycznie podobnie. Konfiguracja baterii jest zatem kluczowym elementem kontroli BOM.
Walidacja przełączników i interfejsu użytkownika musi obejmować zarówno funkcje, jak i powtarzalność
Przegląd funkcji może obejmować aktywację, kolejność trybów, przełączanie źródła, pamięć lub blokadę tam, gdzie to możliwe, oraz zachowanie wskaźników. Ocena trwałości może obejmować powtarzaną pracę, spójność dotykową, luz mechaniczny oraz reakcję elektryczną. Cele cyklu i kryteria akceptacji powinny pochodzić z wymagań produktu i planu walidacji, a nie z uniwersalnej liczby.
Tam, gdzie ma zastosowanie, zatwierdzenie interfejsu użytkownika musi być powiązane z zatwierdzoną wersją oprogramowania. Zmiany w oprogramowaniu mogą powodować inne zachowanie produktu bez zmiany obudowy, w tym kolejności trybów, pamięci, wskaźników, stopniowego obniżania i zachowania ochronnego.
Roszczenia dotyczące wody i kropli wymagają weryfikacji specyficznej dla poszczególnych roszczeń
Wodoodporność oraz odporność na upadki lub uderzenia to różne tematy walidacji. Jeśli roszczenie dotyczące ochrony przed wejściem jest częścią zatwierdzonej specyfikacji, metoda weryfikacji i dowody powinny się zgadzać z tym twierdzeniem. Klasyfikacja IP to nie jest ogólna obietnica "wodoodporności na zawsze".
W przypadku roszczenia o uderzenie, przegląd po teście powinien badać więcej niż tylko to, czy światło nadal się włącza. W zależności od produktu, kupujący powinni również przejrzeć obudowę, soczewkę, przełącznik, interfejs ładowania, utrzymanie baterii, ustawienie wiązki, luzność mechaniczną oraz działanie trybu. Nie każdy test kwalifikacyjny musi być powtarzany destrukcyjnie na każdej maszynie produkcyjnej; Kwalifikacje projektowe i inspekcja produkcji pełnią różne funkcje.
Złota próbka, BOM, oprogramowanie i kryteria testowe muszą opisywać ten sam produkt
Fizycznie zatwierdzona próbka jest cenna, ale jest niepełna bez kontrolowanego rysunku, BOM, rewizji PCB, oprogramowania tam, gdzie to możliwe, baterii, optyki, wykończenia, logo, akcesoriów, opakowania i wymagań testowych. Fizyczna złota próbka bez kontrolowanej dokumentacji to niepełny referencyjny materiał produkcyjny.
Złota próbka pokazuje, co zostało zatwierdzone; Dokumentacja kontrolowana wyjaśnia, jak produkcja go odtwarza. Sama podpisana jednostka nie wyjaśnia zatwierdzonych komponentów, instrukcji procesu ani kryteriów testowych.
Pilot Production testuje proces, nie tylko produkt
Produkcja pilotażowa sprawdza, czy rzeczywiste narzędzia, etapy montażu, operatorzy, stacje inspekcyjne, dostawy komponentów, instrukcje pracy, urządzenia testowe, opakowania i śledzenie współpracują ze sobą. Ilość pilotażowa powinna odzwierciedlać ryzyko produkcji, złożoność procesu, dojrzałość narzędzi oraz wymagania nabywców, a nie uniwersalną ilość.
Pilot nie jest wartościowy, bo nie ma żadnych problemów. Jest cenny, ponieważ ujawnia słabości przed objętością. Kluczowe pytanie brzmi, czy problem ma podstawową przyczynę, skorygowanie i weryfikację.
Pakiet dowodów pilotażowych:Ilość pilotażowa lub odniesienie partii, rewizja próbki, rewizja BOM, wyniki testów, rejestr wad lub problemów, działania naprawcze, dowody ponownego testowania, kontrola opakowania oraz decyzja o gotowości produkcyjnej.
W przypadku projektów OEM/ODM,Rozwój latarek OEM/ODMpowinny powiązać decyzje inżynieryjne z dowodami pilotażowymi, zanim zostanie podjęta decyzja o wydaniu produkcji.
Spójność partii to różnica między dobrą próbką a dobrym programem produktu
Spójność partii latarki oznacza, że kluczowe cechy pozostają w ramach zatwierdzonych wymagań w reprezentatywnych jednostkach produkcyjnych i partiach. Nie oznacza to, że każda jednostka jest matematycznie identyczna (matematycznie). Cechy krytyczne względem jakości to przedmioty, których różnice mogą istotnie wpłynąć na funkcjonalność, wydajność, bezpieczeństwo, dopasowanie lub akceptację przez klientów.
Korzystna średnia produkcja może ukryć jednostki spoza zatwierdzonego zakresu. Kupujący powinni brać pod uwagę indywidualną zgodność i istotne różnice, a nie tylko średnią.
Różnice mogą wynikać z partii LED lub emiterów, partii baterii, komponentów PCB, przełączników, optyki, tolerancji obudowy, wykończenia, montażu, firmware, interfejsów termicznych, pakowania, operatorów, warunków procesowych lub opraw testowych. Lot produkcyjny może również wykorzystywać wiele partii komponentów, dlatego śledzenie powinno łączyć gotowy produkt z odpowiednimi materiałami, dokumentacją procesową i inspekcyjną na poziomie wymaganym przez projekt.
Zmiana komponentu może stworzyć nowe zachowanie produktu bez zmiany nazwy produktu
Zmiana diody LED, optyki, baterii, komponentu sterownika, przełącznika, komponentu PCB, MCU, oprogramowania firmware, materiału, procesu powierzchniowego, kleju lub komponentu opakującego może wymagać nowej oceny. Zastępstwo dostawców nie jest automatycznie złe; Łańcuchy dostaw czasem potrzebują zatwierdzonej alternatywy. Ryzyko wynika z cichego zastępowania bez przeglądu lub dowodów.
WNIOSEK → ZMIANĘ → PRZEGLĄD RYZYKA → PRÓBKĘ / DOWODY → PONOWNĄ WERYFIKACJĘ → ZATWIERDZENIE PRZEZ KUPUJĄCEGO TAM, GDZIE JEST TO WYMAGANE, → NOWA REWIZJA → PRODUKCJI
Zmiana serii dostawcy nie wymaga automatycznie pełnej kwalifikacji za każdym razem, ale kluczowe komponenty powinny mieć odpowiednie kontrole nad wejściem i produkcją. Odpowiednia głębokość zależy od architektury i ryzyka.
Test bez możliwych do śledzenia zapisów to słaby dowód produkcyjny
Dokumenty powinny łączyć produkt, wersję, partię lub partię tam, gdzie to dotyczy, datę, test, odpowiedni sprzęt lub element, wynik, dyspozycję oraz identyfikator operatora lub rekordu, jeśli to stosowne. Celem nie jest ilość papierkowej roboty. Chodzi o odpowiedź: co było testowane, która wersja została przetestowana i jaki był wynik?
Kontrola odpowiednich materiałów i komponentów.
Sterowanie w kluczowych punktach zbiórki.
Końcowe kontrole funkcjonalne, wizualne i wymagane produkcyjne.
Ostateczna inspekcja jest warstwą wykrywającą, a nie zastępuje kontrolowany proces produkcyjny. Kontrola przed wysyłką może wykryć pewne wyniki, ale sama w sobie nie wyjaśni, dlaczego problem wystąpił ani nie zapobiegnie jego powtórzeniu.
Zdjęcie fabryczne może pokazać obecność sprzętu. Nie może udowodnić, że konkretna wersja latarki została przetestowana, przeszła, zastosowana właściwą metodą lub spełniła wymagane kryteria. Dowody powinny łączyć test, próbkę i wynik.
Matryca walidacji przedprodukcyjnej latarki taktycznej dla nabywców B2B
| Obszar walidacji | Pytanie kupującego | Dowody | Ryzyko wypuszczenia, jeśli nie jest jasne |
|---|---|---|---|
| 1. Rewizja produktu | Jaka dokładnie wersja jest wydawana? | Kontrolowane rysowanie i zatwierdzanie | Niejednoznaczne odniesienie produktu |
| 2. Rewizja BOM | Które komponenty są zatwierdzone? | Kontrolowany BOM | Niekontrolowana podstawienie |
| 3. Poprawka oprogramowania, jeśli jest to możliwe | Które zachowanie jest zatwierdzone? | Recenzja z linkiem do rewizji | Nieoczekiwane zachowanie interfejsu użytkownika |
| 4. Szczytowa produkcja | Na jakich warunkach jest to sprawdzane? | Zdefiniowana metoda i wynik | Niejasne początkowe wyniki |
| 5. Produkcja utrzymywana | Jak stabilizuje się produkcja? | Dowody oparte na czasie | Wprowadzające w błąd doświadczenie użytkownika |
| 6. Szczytowa intensywność wiązki | Czy wydajność kierunkowa jest kontrolowana? | Test powiązany z rewizją | Niespójny zasięg |
| 7. Profil wiązki | Czy wyrównanie i symetria są akceptowalne? | Recenzja wiązki | Wariacja optyczna |
| 8. Krzywa czasu wykonywania | Co dzieje się z czasem? | Krzywa i warunki | Zatwierdzenie pojedynczego numeru |
| 9. Zachowanie termiczne | Jak ocenia się odpowiedź termiczną? | Dowody warunkowe | Nieznana reakcja na obniżenie poziomu |
| 10. Ładowanie | Czy system działa poprawnie? | Kontrole funkcjonalne | Skargi dotyczące ładowania w terenie |
| 11. Konfiguracja baterii | Czy system energetyczny jest kontrolowany? | Zatwierdzona specyfikacja | Zmiana wydajności |
| 12. Switch / UI | Czy zachowanie jest powtarzalne? | Przegląd funkcji i powtarzania | Niespójna eksploatacja |
| 13. Wytrzymałość mechaniczna | Czy recenzowane są odpowiednie mechaniki? | Dowody z testów projektów | Ryzyko niezawodności pola |
| 14. Zgłoszenie wody / przelotu | Czy dowody pasują do tego twierdzenia? | Dowody specyficzne dla roszczeń | Niepoparte twierdzeniem |
| 15. Roszczenie z tytułu upadku / uderzenia | Co pozostaje funkcjonalne po zabiegu? | Inspekcja po teście | Ukryte uszkodzenia |
| 16. Kosmetyka / Wykończenie | Czy wygląd komercyjny jest definiowany? | Zatwierdzona próba i kryteria | Niespójność w handlu detalicznym |
| 17. Opakowanie / Grafika | Czy to odpowiada wersji produktu? | Zatwierdzenie dzieła sztuki | Nieprawidłowe informacje rynkowe |
| 18. Produkcja pilotów | Czy sam proces może to odtworzyć? | Rekordy pilotów i działania | Proces nieudowodniony |
| 19. Plan testów produkcyjnych | Co jest sprawdzane w produkcji? | Zdefiniowany plan sterowania | Późne wykrywanie defektów |
| 20. Kontrola zmian | Jak zatwierdza się odchylenia? | Kontrolowany rekord | Nieudokumentowana zmiana produktu |
Co sprawia, że stanowisko o wyższej specyfikacji jest bardziej wiarygodne?
Pozycja premium to twierdzenie dowodowe, a nie przymiotnik cenowy. Wyższa cena, wyższe lumeny, więcej funkcji czy cięższa sylwetka nie są samodzielnie weryfikowane jakości. Wiarygodność wynika z kontrolowanych materiałów, kontrolowanej rewizji, zweryfikowanych wyników, trwałej wydajności, spójności wiązki, spójności interfejsu użytkownika, trwałości mechanicznej, dowodów środowiskowych tam, gdzie deklarowano, spójności wykończenia, śledzalnych zapisów, kontroli zmian oraz spójności partii latarek.
| Typ dowodu | Co może pokazać | Czego nie jest w stanie udowodnić samodzielnie |
|---|---|---|
| Dowody fabryczne Maszyny, linie, obiekt, system jakości |
Potencjalne wsparcie produkcyjne i kontekst procesu | Specyficzna wydajność rewizji produktu |
| Dowody produktu Wynik testu, rewizja, próbka pilotażowa, zapis wsadowy |
Jak działał zdefiniowany produkt | Każdy niepowiązany produkt będzie działał tak samo |
Duża fabryka może wspierać zdolności produkcyjne, ale konkretna wydajność produktu nadal wymaga dowodów na poziomie produktu. Certyfikacja i spójność produkcji to powiązane tematy jakości, ale nie są to te same dowody.
Macierz specyfikacja do dowodu
| Roszczenie dotyczące specyfikacji | Dowody weryfikacji | Etap próbny | Kontrola produkcji |
|---|---|---|---|
| Szczytowa moc / wiązka | Zdefiniowany warunek i wynik | Inżynieria, złoto, pilot | Kontrolne funkcje powiązane z rewizją |
| Produkcja utrzymywana / czas działania / Termiczna | Krzywa, warunki i rewizja | Inżynieria i pilot | Kontrolowane komponenty i przegląd |
| Ładowanie / Bateria / Interfejs użytkownika | Dowody funkcjonalne i rewizyjne | Golden i pilot | BOM, firmware i sterowanie liniowe |
| Wejście / Odbiór | Weryfikacja specyficzna dla roszczeń | Kwalifikacje i pilot w razie potrzeby | Odpowiednie kontrole procesów |
| Wykończenie / Opakowanie | Zatwierdzone źródło | Golden i pilot | Grafika i kontrola wyglądu |
ROSZCZENIE → METODY TESTU → KRYTERIA AKCEPTACJI → WYNIKI TESTU → ZATWIERDZONA REWIZJA → KONTROLI PRODUKCJI
Specyfikacja bez ścieżki weryfikacji jest trudna do kontroli w produkcji masowej.
Lista kontrolna spójności produkcji
Pięć błędów, które kupujący popełniają przed wpuszczeniem taktycznej latarki do masowej produkcji
Jednostka rozwojowa może być lepiej kontrolowana niż zwykła produkcja. Zatwierdzenie powinno obejmować dowody wyprodukowane przez proces, a nie tylko wygląd i funkcjonowanie jednej jednostki.
Podpisany próbek bez powiązanych dokumentów pozostawia zbyt wiele interpretacji podczas produkcji.
Szczytowa wydajność nie wykazuje zachowania termicznego, profilu działania ani stabilnej wydajności.
Ostateczna inspekcja wykrywa pewne wyniki; nie może zastąpić materiałów kontrolowanych, instrukcji procesowych ani kontroli w trakcie procesu.
Rozsądna alternatywa nadal może wpływać na wydajność. Przeanalizuj ryzyko, stwórz dowody i zatwierdzaj nową rewizję tam, gdzie jest to potrzebne.
Osiemnaście testów lub recenzji, które kupujący powinni rozważyć przed masową produkcją
Kryteria akceptacji powinny pozostać specyficzne dla projektu. Praktyczna strategia obejmuje łączenie testów projektowania lub kwalifikacji, walidacji pilotażowej lub procesowej oraz bieżącą kontrolę produkcji. Różne warstwy testowe odpowiadają na różne pytania.
Pakiet dowodów kupujących, pytania i agenda przeglądu
Co powinno znaleźć się w zestawie dowodów przedprodukcyjnych?
1. Zatwierdzona specyfikacja produktu; 2. Zatwierdzona poprawka rysunku; 3. Kontrolowany BOM; 4. Aktualizacja PCB / oprogramowania, jeśli dotyczy; 5. Złoty Przykładowy Referencja; 6. Dowody z badań optycznych; 7. Dowody czasowe / termiczne; 8. Dowody ładowania / pobicia; 9. Dowody mechaniczne / przełącznikowe; 10. Dowody z testów środowiskowych, jeśli zostaną roszczeni; 11. Zatwierdzenie opakowań / dzieł sztuki; 12. Wyniki produkcji pilotażowej; 13. Plan testów produkcyjnych; 14. Rekord kontroli zmian.
Agenda spotkania przeglądowego przed produkcją
1. Ostateczna rewizja produktu; 2. Otwarte kwestie inżynieryjne; 3. Złota próbka; 4. BOM / zatwierdzone alternatywy; 5. Oprogramowanie firmware, jeśli dotyczy; 6. Przedmioty CTQ; 7. Wyniki pilotażu; 8. Przepływ produkcji; 9. Terminy testowe / Plan testowy; 10. Opakowanie / Grafika; 11. Śledzenie / kontrola zmian; 12. Akcje GO / HOLD.
Dwadzieścia pytań, które kupujący powinni zadać przed masową produkcją
1. Jaką dokładną wersję tworzymy? 2. Który dokument jest zatwierdzony? 3. Czy alternatywne komponenty są zatwierdzane? 4. Które oprogramowanie jest zatwierdzone? 5. Które testy zostały ukończone? 6. Które zostały ukończone na jednostkach reprezentujących produkcję? 7. Co się zmieniło po inżynierii próbek? 8. Co ujawnił pilot? 9. Jakie cechy są CTQ? 10. Jak weryfikowane są sygnały i wiązka? 11. Jak testuje się czas działania? 12. Jak sprawdza się ładowanie? 13. Jak kontroluje się spójność przełączników/interfejsów? 14. Jak weryfikowane są twierdzenia środowiskowe? 15. Jakie testy są destrukcyjne? 16. Co jest sprawdzane na końcu kolejki? 17. Jakie zapisy są przechowywane? 18. Jak zatwierdza się zmiany komponentów? 19. Jakie kwestie pozostają otwarte? 20. Jakie dowody potwierdzają zwolnienie?
Masowa produkcja powinna być decyzją opartą na dowodach, a nie kalendarzem
Dowody potwierdzają zatwierdzone wymagania, a proces pilotażowy jest kontrolowany.
Brakuje kluczowych dowodów lub pozostają istotne nierozwiązane kwestie.
Znacząca zmiana produktu, komponentu, oprogramowania lub procesu wymaga nowych dowodów.
To ramy decyzyjne kupujące, a nie narzucony przez branżę system oceny. Brak dowodów oznacza, że kupujący nie może jeszcze zweryfikować roszczenia; nie dowodzi to automatycznie, że produkt nie spełnia wymogu.
Rejestr otwartych emisji powinien rejestrować emisję, ryzyko, właściciela, działania, weryfikację i rozporządzanie. Nie każdy drobny problem musi blokować premierę, ale terminy wysyłki, daty wystaw i pilność zamówienia nie stanowią dowodów technicznych.
"Próbka wygląda dobrze. Proszę rozpocząć masową produkcję."
Lepsza aprobacja:Zatwierdzona rewizja produktu + Złoty Próbek + BOM + Firmware jeśli dotyczy + Dowody testowe + Status pilotażu + Otwarte problemy + Decyzja o wyjściu produkcyjnym
Cztery bezpośrednie odpowiedzi dla kupujących B2B
Kupujący powinni przejrzeć wydajność, wiązkę, czas działania, zachowanie termiczne, ładowanie, konfigurację baterii, funkcje przełączników i interfejsu, odpowiednie twierdzenia mechaniczne i środowiskowe, dokumentację, dowody pilotażowe oraz spójność produkcji. Dokładny plan testu powinien odpowiadać wymaganiom produktu, ryzyku i potrzebom docelowego rynku.
Nie.Zatwierdzona próbka jest referencją produktu, natomiast release produkcyjny wymaga również dowodu, że kontrolowane komponenty, rewizja, proces i plan inspekcji mogą odtworzyć zatwierdzone wymagania w różnych jednostkach reprezentatywnych.
To zdolność kluczowych cech do pozostawania w ramach zatwierdzonych wymagań w reprezentatywnych jednostkach produkcyjnych i partiach. Skupia się na odpowiednich pozycjach CTQ i akceptowanych wariantach, a nie na niemożliwej jednolitości jednostka po jednostce.
Złota próbka to zatwierdzony produkt referencyjny powiązany z dokumentacją kontrolowaną. Próbka z produkcji pilotażowej to dowód wyprodukowany procesowo, który służy do ustalenia, czy rzeczywisty proces produkcji może odtworzyć to odniesienie.
Od rozwoju do kontrolowanej produkcji
W przypadku projektów OEM/ODM z przenośnym oświetleniem gotowość do masowej produkcji zależy od czegoś więcej niż tylko zatwierdzonej próbki. Wymagania optyczne, elektroniczne, mechaniczne i produkcyjne muszą być powiązane z kontrolowanymi poprawkami, dowodami weryfikacyjnymi oraz powtarzalnymi procesami produkcyjnymi. SHENGQI może wspierać te etapy od rozwoju aż po walidację produkcyjną.
Kupujący mogą przeglądać szerszą wersjęGama produktów oświetleniowych przenośnych, omawiaj wymagania projektu poprzezRozwój niestandardowych latarek, oraz evaluate availableMożliwości testowania i kontroli jakości przenośnego oświetleniarównolegle z planem dowodowym specyficznym dla projektu. Gotowość produkcyjna zależy także od tego, jak fabryka łączy wersje, rekordy testów i kontrolę zmian poprzezMożliwości produkcji latek.
Najczęściej zadawane pytania dotyczące testów przedprodukcyjnych latarek taktycznych
1. Co powinni przetestować kupujący przed zatwierdzeniem taktycznej latarki do masowej produkcji?
Powinien zweryfikować kontrolowaną wersję produktu, zachowanie wyjściowe i wiązki, dowody czasu działania i termicznego, ładowanie, baterię, przełącznik/interfejs, odpowiednie twierdzenia mechaniczne i środowiskowe, rekordy próbek, wyniki pilotażu, kontrolę produkcji oraz proces zmian.
2. Czy jedna zatwierdzona próbka inżynieryjna wystarczy, by uruchomić masową produkcję?
Nie.Może wskazywać kierunek projektowy, ale nie dowodzi, że normalny proces produkcji może odtworzyć te same kontrolowane wymagania dla reprezentatywnych jednostek i partii.
3. Jaka jest różnica między próbką inżynierską, złotą próbką a próbką z produkcji pilotażowej?
Próbka inżynierska ocenia kierunek projektowy. Złota próbka definiuje zatwierdzone źródło. Próbka z produkcji pilotażowej ocenia, czy rzeczywisty proces jest w stanie odtworzyć to odniesienie.
4. Dlaczego szczytowa i utrzymująca się produkcja powinny być weryfikowane osobno?
Szczytowa wydajność opisuje początkową wydajność, natomiast utrzymująca wydajność pokazuje zachowanie po ustabilizowaniu się systemu. Oba te elementy mogą mieć znaczenie, gdy deklaracja produktu lub oczekiwania użytkownika zależą od wysokiej wydajności.
5. Co powoduje różnice między partiami latarki?
Różnice mogą wynikać z partii komponentów, baterii, optyki, elektroniki, firmware, tolerancji mechanicznych, montażu, wykańczenia, operatorów, opakowań i złączek testowych, w zależności od architektury.
6. Czy każda produkcyjna latarka wymaga powtarzania wszystkich testów kwalifikacyjnych?
Nie.Strategia zależy od typu testu, ryzyka produktu, kontroli produkcji oraz wymagań projektu. Niektóre długotrwałe, środowiskowe lub destrukcyjne testy są bardziej odpowiednie do kwalifikacji lub wybranej weryfikacji niż dla każdej jednostki.
7. Co powinni zrobić kupujący, gdy wersja komponentu lub oprogramowania układowego zmienia się przed sprowadzeniem do produkcji?
Powinni przeprowadzić przegląd ryzyka, złożyć wniosek o ponowną walidację tam, gdzie to istotne, udokumentować zmianę, zatwierdzić kontrolowaną rewizję oraz zapewnić, że produkcja korzysta z zatwierdzonego dyspozycji.
8. Jakie dokumenty powinien dostarczyć dostawca latarek OEM/ODM podczas weryfikacji przedprodukcyjnej?
Pakiet dowodów może zawierać kontrolowane poprawki produktów i rysunków, rekordy BOM i firmware tam, gdzie to dotyczy, dowody testowe, referencje do złotej próbki, wyniki pilotażowe, zatwierdzenie opakowań, plan testów produkcyjnych oraz informacje o kontroli zmian.
Powtarzalność przed objętością
Ostatnie pytanie przedprodukcyjne nie brzmi, czy najlepszy próbek sprawdza się dobrze. Chodzi o to, czy zatwierdzona specyfikacja, komponenty, oprogramowanie firmware, kontrole procesów i dowody weryfikacyjne są wystarczająco silne, aby odtworzyć tę wydajność w jednostkach reprezentujących produkcję i przyszłych partiach. Wprowadzenie masowej produkcji powinno więc być decyzją opartą na dowodach, a nie tylko na kalendarzu.
Shengqi Lighting wprowadzi kierunek z taktyczną latarką Premium w ramach zapowiedzi nowego produktu podczas 140. Targów Kantońskich. Spotkaj się z zespołem na stoisku 16.4F25 w dniach 15–19 października 2026; Ostateczne specyfikacje zostaną udostępnione po weryfikacji.
Przygotowujesz projekt taktycznej latarki do masowej produkcji?
Przynieś ze sobą swoje specyfikacje, wymagania zastosowań i szacunkową ilość, aby omówić wykonalność OEM/ODM z SHENGQI LIGHTING. Przydatne dane wejściowe obejmują rynek docelowy, wymagania dotyczące wyjścia i wiązki, oczekiwane czasy działania, kierunek baterii i ładowania, wymagania mechaniczne lub środowiskowe, wymagania interfejsu użytkownika, potrzeby weryfikacji, opakowania, grafiki, oczekiwania inspekcji, oczekiwania dotyczące kontroli zmian oraz harmonogram docelowy.
Skontaktuj się z SHENGQI LIGHTNING przezStrona kontaktowalub e-mailasales@shengqilight.comdo oceny technicznej OEM/ODM.